Süreç Yeterlilik Analizi (Cp/Cpk)
Spesifikasyon limitlerine göre Cp, Cpk, Pp, Ppk hesaplar; histogram ve dağılım grafiğiyle sürecinin müşteri beklentisini ne kadar karşıladığını gösterir.
 Araç tam ekranda açılır.▶ Aracı aç
Ücretsiz · kurulum yok · girdiğin veriler bilgisayarından çıkmaz.
Kullanım kılavuzu
Bir sürecin “çalışıyor” olması, müşterinin istediği sınırların içinde kalabildiği anlamına gelmez. Yeterlilik analizi bu soruyu sayıyla cevaplar: sürecinin doğal değişkenliği, spesifikasyon aralığına ne kadar rahat sığıyor ve ortalaman hedefe ne kadar yakın? Bu araç verilerinden Cp, Cpk, Pp ve Ppk değerlerini hesaplar, histogram üzerinde limitleri gösterir ve sonucu tek cümlelik bir yorumla özetler.
Ne zaman kullanılır?
- Yeni bir makine, kalıp ya da proses devreye alınırken (PPAP, ilk numune onayı)
- Bir iyileştirme projesinden önce ve sonra, değişimin gerçekten işe yarayıp yaramadığını görmek için
- Müşteri ya da tedarikçi denetiminde istenen Cpk değerini raporlamak için
- Kontrol kartında süreç kararlı göründükten sonra, “peki ne kadar iyi?” sorusunu yanıtlamak için
Nasıl kullanılır?
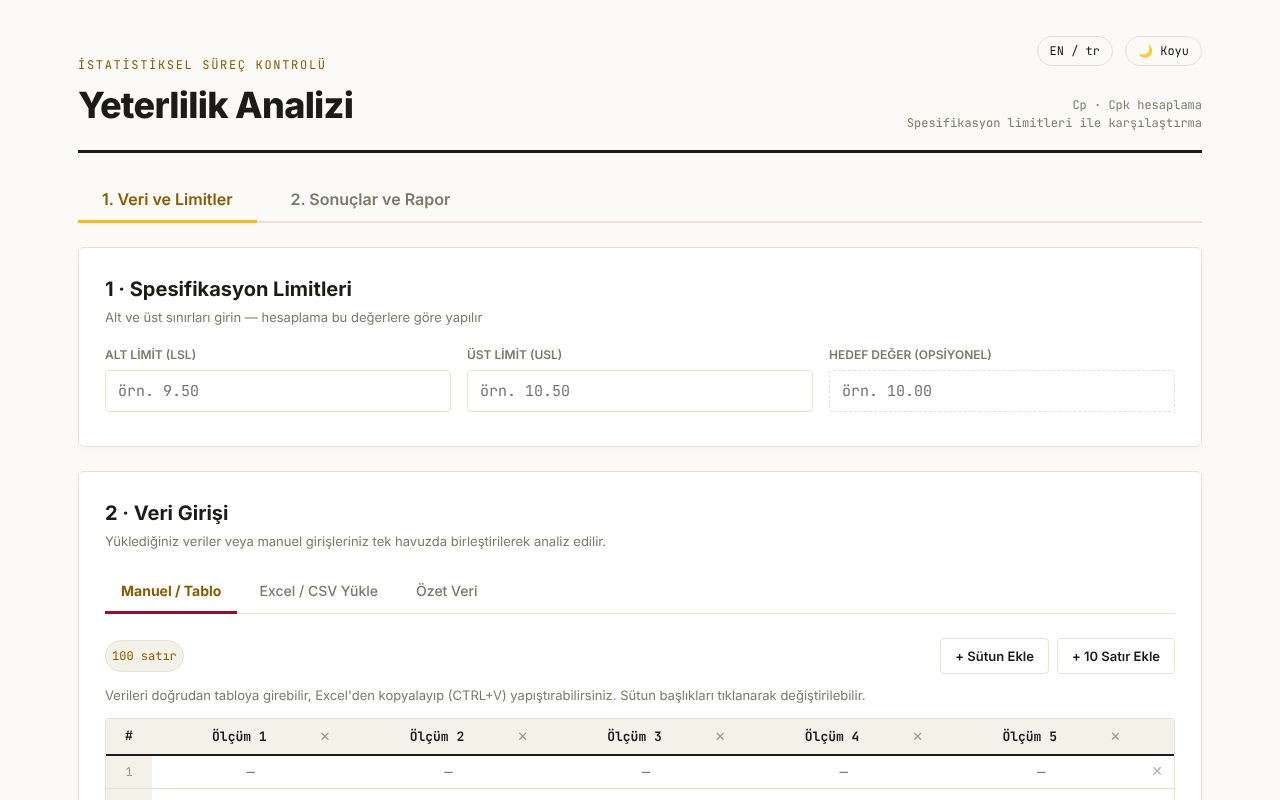
- Limitleri gir. Alt limit (LSL) ve üst limit (USL) zorunludur. Hedef değer isteğe bağlıdır; girersen grafikte ayrı bir çizgi olarak görünür.
- Verini ekle. Üç yoldan birini seç:
- Manuel / Tablo: Ölçümlerini doğrudan yaz ya da Excel’den kopyalayıp yapıştır (Ctrl+V). Birden fazla sütun kullanabilirsin; hepsi tek havuzda birleştirilir.
- Excel / CSV Yükle: Hazır şablonu indir, doldur, geri yükle.
- Özet Veri: Elinde sadece ortalama ve standart sapma varsa bunları gir. Bu yöntemde grafik çizilmez, yalnızca indeksler hesaplanır.
- Analizi Çalıştır’a bas. “Sonuçlar ve Rapor” sekmesinde istatistikler, indeksler, histogram ve yorum görünür.
- Raporu PNG olarak indir ya da yazdır.
İlk kez deniyorsan “Örnek Veri Doldur” düğmesiyle hazır bir veri setiyle başlayabilirsin.
Sonuçları nasıl okursun?
Araç iki tür indeks verir:
| İndeks | Hangi sapmayla? | Ne anlatır? |
|---|---|---|
| Cp, Cpk (kısa dönem) | Grup içi sapma σw = ortalama hareketli aralık / 1,128 | Sürecin “elinden gelen en iyi” performansı |
| Pp, Ppk (uzun dönem) | Genel standart sapma s | Müşterinin gerçekte gördüğü performans |
Formüller:
Cp  = (USL − LSL) / 6σ
Cpk = min( (USL − X̄) / 3σ , (X̄ − LSL) / 3σ )
Cp sadece genişliğe bakar, ortalamanın nerede olduğunu umursamaz. Cpk ise ortalamanın hangi limite daha yakın olduğunu hesaba katar. Cp ile Cpk arasındaki fark büyükse sürecin dar ama kaymış demektir. Bu durumda çoğu zaman makine ayarıyla çözülebilecek bir merkezleme sorunu vardır.
Yaygın kabul gören sınırlar:
| Cpk | Yorum | Yaklaşık hata oranı |
|---|---|---|
| < 1,00 | Yetersiz. Limit dışı ürün kaçınılmaz | > 2.700 ppm |
| 1,00 – 1,33 | Sınırda. Kontrol ve iyileştirme gerekir | 64 – 2.700 ppm |
| ≥ 1,33 | Yeterli. Çoğu müşterinin beklediği seviye | < 64 ppm |
| ≥ 1,67 | Çok iyi. Kritik karakteristikler için hedef | < 1 ppm |
Dikkat edilmesi gerekenler
- Önce kararlılık. Yeterlilik analizi, süreç istatistiksel kontrol altındaysa anlamlıdır. Kontrol dışı noktalar varsa önce nedenlerini bul.
- Normallik varsayımı. Hesaplar verinin normal dağıldığını varsayar. Emin değilsen önce Normallik Testi aracıyla kontrol et.
- Yeterli veri. En az 30, tercihen 100 ölçüm kullan. 10–15 ölçümle hesaplanan Cpk çok oynaktır.
- Ölçüm sistemi. Ölçüm cihazının kendi hatası büyükse (MSA / Gage R&R yapılmadıysa) Cpk olduğundan kötü görünür.
- Sıra önemli. Grup içi sapma ardışık ölçümler arasındaki farklardan hesaplanır; verileri üretim sırasıyla gir.